


Ortopedyczny materiał EVA — dane produktu
Opis produktu
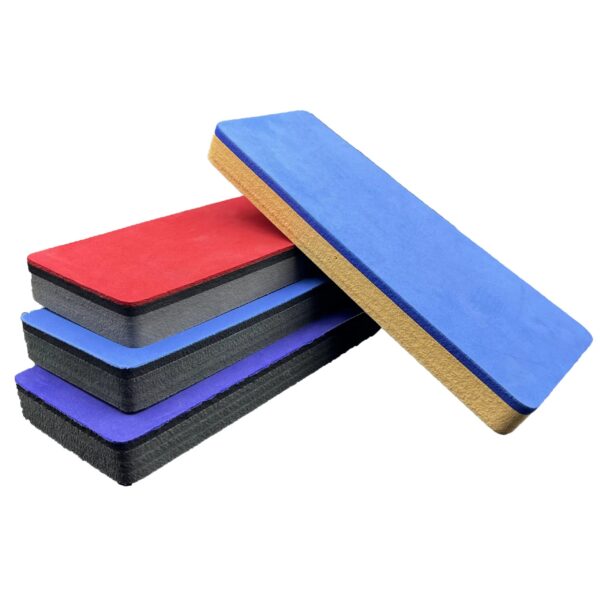
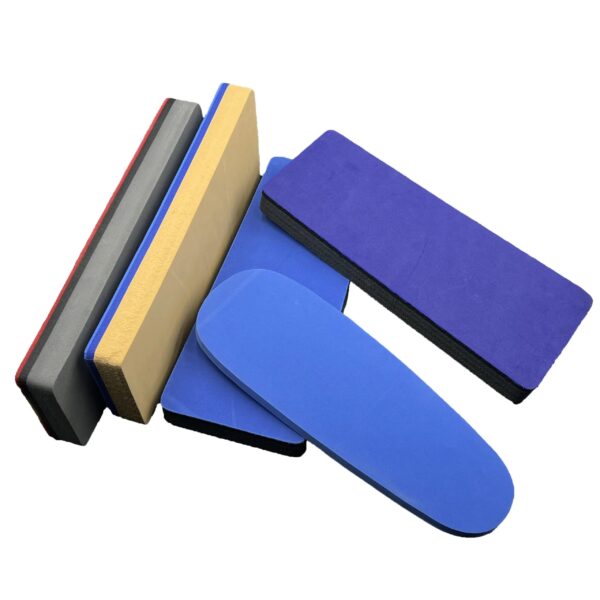
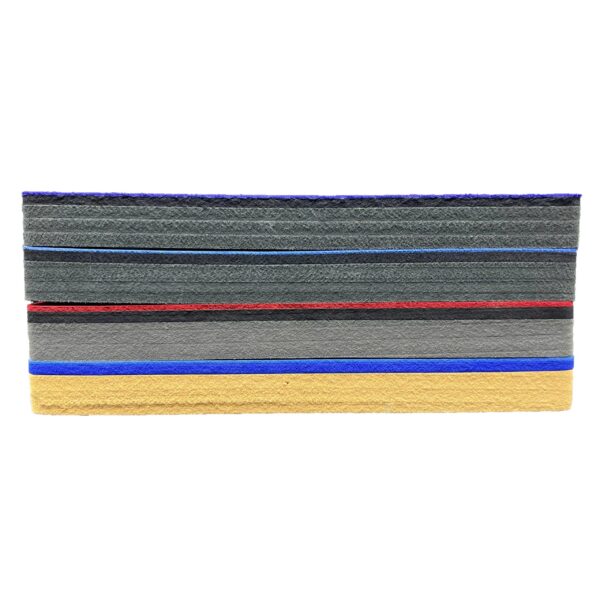
Zamkniętokomórkowa Pianka EVA do ortez stopy, wkładek i medycznych/przemysłowych elementów podporowych. Regulowany komfort, stabilność i szlifowalność dla pracowni i dużych przetwórców.
Specyfikacja techniczna
-
Materiał: EVA (zamkniętokomórkowa)
-
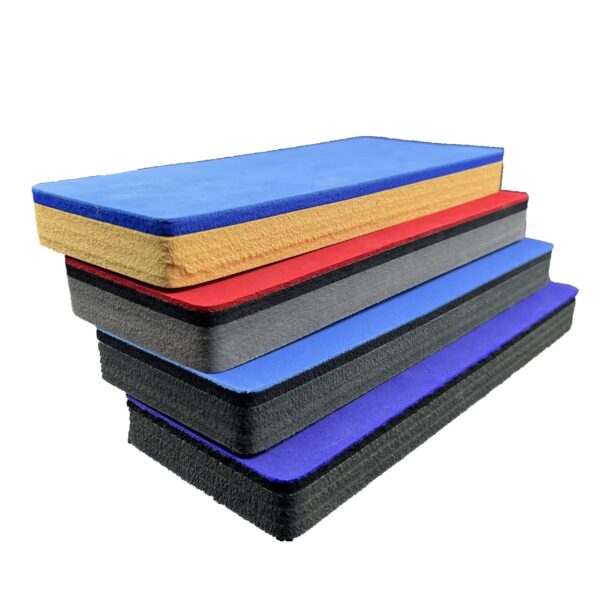
Opcje: czysta EVA lub laminat EVA–korek (dla naturalnego odczucia i stabilności)
-
Gęstość: Wg parametrów projektu
-
Twardość: 15–70° Shore C (od miękkiej amortyzacji do twardych klinów)
-
Grubość: Na życzenie (możliwe dwojenie; konstrukcje wielowarstwowe)
-
Kolor: Dowolny kolor na zamówienie lub wg Pantone
-
Pochodzenie: CN
-
Formaty: Arkusze, rolki lub zestawy wycięte na CNC
Kluczowe właściwości
-
Amortyzacja i rozkład nacisku: sprężysta struktura komórkowa redukuje szczytowe obciążenia i punkty ucisku.
-
Regulacja podparcia: szeroki zakres twardości pozwala wykonać pokrycia, warstwy środkowe, bazy i kliny w jednym systemie.
-
Termoformowalny i szlifowalny: czysto formuje się na gorąco; dobrze się ścienia i wykańcza na standardowym sprzęcie pracowni.
-
Lekki i zamkniętokomórkowy: niska nasiąkliwość; łatwa higiena i szybkie schnięcie.
-
Trwałość: Niskie odkształcenie trwałe — długa żywotność przy powtarzalnych cyklach chodu.
Opcje i wykonanie
-
Mapy twardości i gęstości (miękka/średnia/twarda) do laminatów wielotwardościowych
-
EVA–korek, laminaty EVA–tkanina lub EVA–folia PU
-
Perforowane/wentylowane warstwy wierzchnie; tłoczone faktury
-
Podkład klejowy (PSA) do montażu samoprzylepnego
-
Zestawy z CAD/DXF z oznaczeniem elementów; lustrzane lewa/prawa; oznaczenie partii
Typowe zastosowania
-
Podologia/ortopedia: indywidualne ortezy stopy, wyroby odciążające, kliny, podpiętki
-
Obuwie: Wkładki, podeszwy środkowe, komfortowe wkładki strobel
-
Przemysł/medycyna: wkłady przeciwzmęczeniowe, podkładki ochronne
(Nadaje się także do opakowań, zabawek, modeli i budownictwa.)
Obróbka i klejenie
-
Cięcie: Wykrawanie, CNC, strumień wody; dwojenie do wymaganej grubości
-
Formowanie: Nagrzać, następnie formować próżniowo/prasą; chronić powierzchnię przed przypaleniem
-
Kleje: Kleje kontaktowe, reaktywne hot-melty lub PU — przygotowanie przez lekkie zmatowienie i przetarcie rozpuszczalnikiem
Pielęgnacja i przechowywanie
-
Przecierać łagodnym mydłem i wodą; unikać silnych rozpuszczalników/wybielaczy
-
Przechowywać na płasko, w suchym miejscu, z dala od bezpośredniego UV; trzymać zapakowane, by chronić przed kurzem
Najczęściej zadawane pytania
-
Czas realizacji: Standardowe arkusze/rolki wysyłamy w ok. 25 dni; dodaj 1–2 tygodnie na PSA, laminowanie na gorąco, perforację lub zestawy.
-
Próbki: Tak — zestawy zawierają różne gęstości, grubości i wykończenia.
-
Opcje miękkie/twarde: Uzyskiwana recepturą/spienieniem do docelowej twardości Shore C.
-
Recykling: EVA nadaje się do recyklingu tam, gdzie są odpowiednie zakłady; odpady przetwarzamy w zakładzie.
-
Z CAD: Prześlij CAD/DXF i uwagi do rozkroju — próbki zwykle startują w ciągu dwóch tygodni po drobnych poprawkach.
Lista kontrolna zamówienia
-
Typ wyrobu (pokrycie, warstwa środkowa, baza, klin) i wolumeny
-
Docelowa twardość i grubości dla każdej warstwy
-
Cele gęstości/wagi oraz kolor/Pantone
-
Układ laminatu (np. EVA–korek–EVA) i ewentualne podkład PSA
-
Rozmiar arkusza/rolki lub zestaw wycięty na CNC z planem rozkroju
-
Metoda klejenia i wymagania wykończenia (fazy, miseczki piętowe, kliny)
-
Wymagana dokumentacja (RoHS/REACH) i termin dostawy
Prześlij listę — odeślemy dopasowaną specyfikację, rekomendację układu warstw i wycenę.


