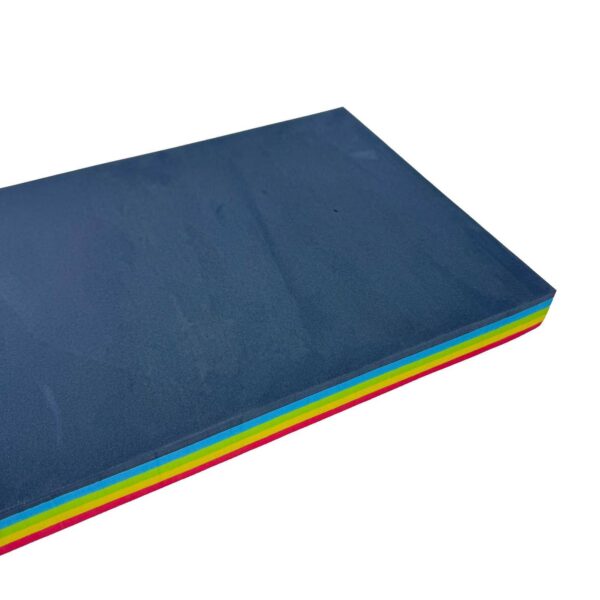
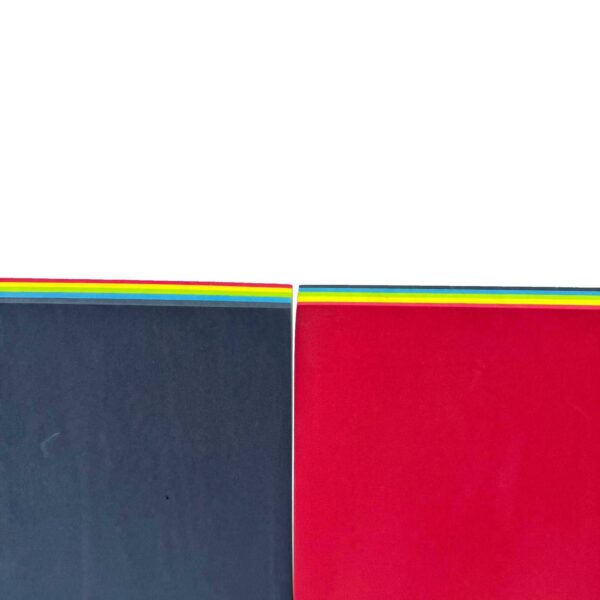
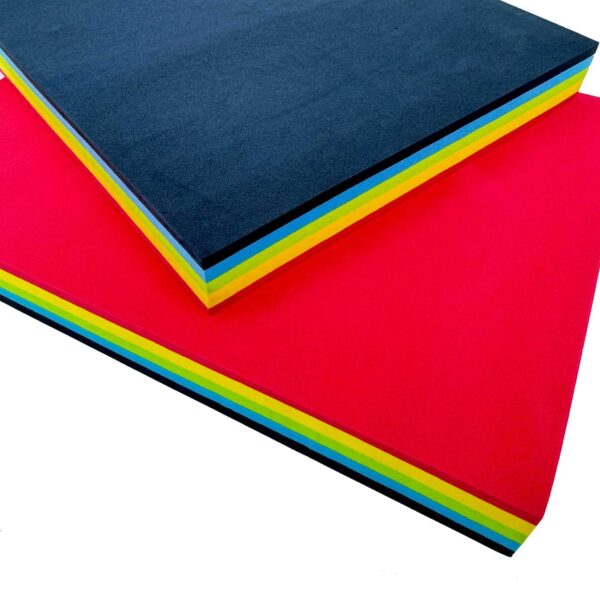
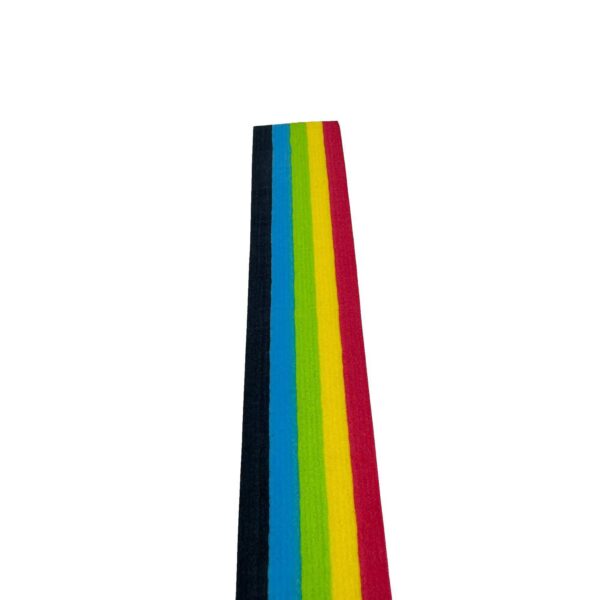
Material EVA a Medida para Fresado Ortopédico — Datos del Producto
Descripción del producto
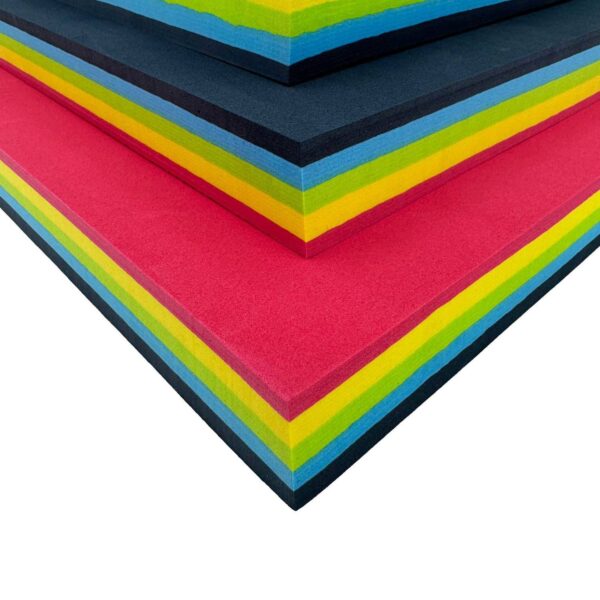
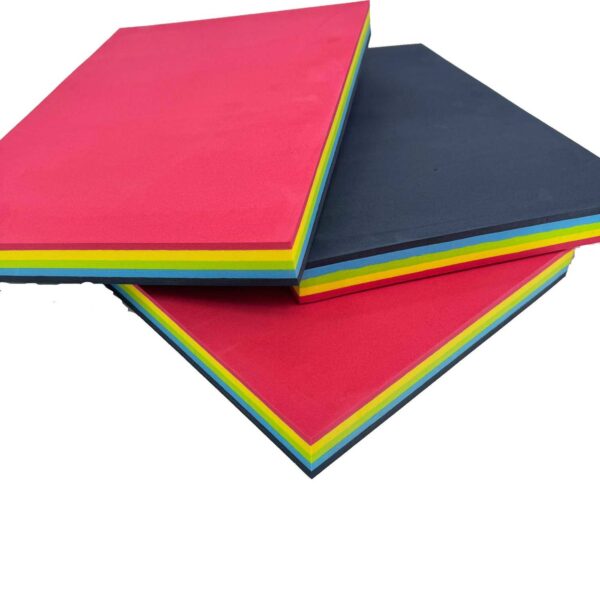
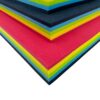
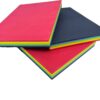
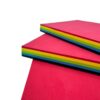
Planchas y rollos de microporoso de célula cerrada en Bloques/planchas de EVA para fresado diseñados para la fabricación CAD/CAM de ortesis a medida, plantillas y soportes de acomodación. La densidad y la dureza ajustables brindan la combinación justa de amortiguación, soporte y resiliencia a largo plazo para uso comercial, hotelero, clínico y deportivo.
Especificaciones técnicas
-
Material: Espuma EVA de celda cerrada (libre de látex)
-
Aplicaciones: Fresado ortopédico, plantillas, alzas/cuñas de talón, cuñas, almohadillas de acomodación
-
Densidad: Personalizable (típico 0,12–0,28 g/cm³)
-
Dureza: 25–80° Shore C (de confort suave a control firme)
-
Espesor: 1–57 mm estándar; laminados más gruesos a pedido
-
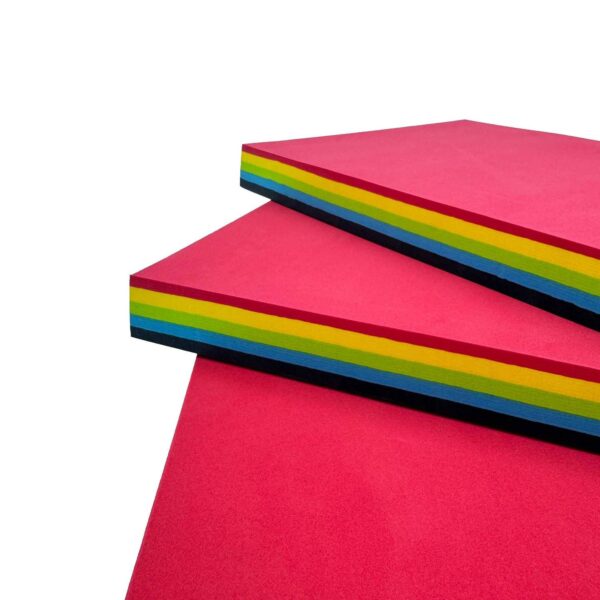
Formatos: Fresado bloques / planchas / tacos; estructuras laminadas de múltiple dureza disponibles
-
Colores: Cualquier color sólido o igualado a Pantone; sistema opcional de color por dureza
-
Origen: CN
-
Característica: Plancha de EVA ortopédica para fresado CNC
Beneficios clave
-
Mecanizado uniforme: la estructura de celda cerrada fina se fresa limpiamente, con bordes nítidos y superficies lisas.
-
Confort + control: un amplio rango de durezas permite capas superiores suaves con cuñas/estabilización firmes bajo retropié y antepié.
-
Liviano y resiliente: baja deformación por compresión y rebote confiable para uso durante todo el día.
-
Higiénico y resistente al agua: las celdas cerradas resisten la absorción de humedad; fácil de limpiar y terminar.
-
Listo para procesar: se adhiere bien a cubiertas comunes (malla, PU, microfibra, corcho) y a materiales de cuña EVA/caucho.
Dureza recomendada según uso
-
Cubiertas / capas de acomodación: 25–40° Shore C
-
Carcasas ortopédicas / plantillas generales: 35–55° Shore C
-
Cuñas, calces y zonas de control de movimiento: 50–70° Shore C
-
Insertos de alta carga para trabajo/industria: 60–80° Shore C
Opciones y personalización
-
Laminados de una, dos o múltiples durezas (p. ej., superficie suave 30C / base firme 60C)
-
Cubiertas prelaminadas (malla, microfibra, telas antibacterianas)
-
Planchas de cuña prepegadas (EVA, EVA-caucho, corcho/EVA)
-
Capas de confort perforadas o ranuradas; marca en bajo relieve o identificación impresa
-
Kits CNC empacados a partir de CAD/DXF con espejado izquierdo/derecho y etiquetado de piezas
Guía de fresado CNC (puntos de partida típicos)
-
Herramental: fresa de 1 o 2 filos ascendente o recta, Ø 3–6 mm
-
Velocidad del husillo: 8000–18 000 rpm (use menos rpm para grados más blandos)
-
Velocidad de avance: 1000–3000 mm/min (ajuste para evitar fusión/pelusa)
-
Paso lateral: 40–60 % del diámetro de la herramienta en pasadas de acabado
-
Profundidad de pasada: 3–6 mm (más profunda en grados más firmes)
-
Consejos: herramientas afiladas, extracción de polvo y un leve soplado de aire mejoran la calidad del borde. Evite detenerse demasiado para prevenir marcas de calor.
Pegado y acabado
-
Preparación de superficie: lijado o raspado ligero; limpie con alcohol isopropílico.
-
Adhesivos: Adhesivos de PU/contacto, hot-melt reactivo, films termoactivados o PSA según especificación.
-
Laminación: Aplique calor y presión según las indicaciones del proveedor de la cubierta; evite quemaduras.
-
Bordes: pula a radio; termine con grano fino para perímetros lisos.
Calidad y métodos de ensayo (disponibles a pedido)
-
Dureza: ASTM D2240 (Shore C)
-
Deformación permanente por compresión: ISO 815
-
Abrasión/desgaste (para bases expuestas): ISO 4649 / DIN 53516
-
Tracción/desgarro (espuma): ASTM D3574 / D624 (según corresponda)
-
Químicos: Formulaciones compatibles con RoHS/REACH disponibles
Cuidado y almacenamiento
Almacene plano, seco y lejos de la luz UV directa. Manténgalo en su envoltura original hasta su uso para evitar polvo. Limpie los dispositivos terminados con jabón suave y agua; evite solventes fuertes o lejía.
Preguntas frecuentes
-
Plazo de entrega: Las planchas/bloques estándar se despachan en unos 25 días. Considere +1–2 semanas para PSA, laminación en caliente, estructuras de múltiple dureza o kits cortados.
-
Muestras: Sí: los kits de muestras incluyen múltiples densidades, durezas, espesores y laminaciones.
-
Ajuste de suavidad/firmeza: se logra mediante el compuesto/expansión; indique la dureza objetivo DUREZA SHORE C y densidad.
-
Reciclabilidad: El EVA puede reciclarse donde existen instalaciones; los retazos en planta se reciclan.
-
Desde CAD: envíe CAD/DXF y notas de distribución; tras revisiones menores, la producción de muestras suele iniciar en dos semanas.
Lista de verificación para pedidos
-
Tipo de dispositivo (de acomodación, semirrígido, trabajo/seguridad, deportivo)
-
Dureza y densidad objetivos para cada capa/zona
-
Espesor(es) y estructura del laminado (una, dos o múltiples durezas)
-
Material/color de la cubierta y requisitos de base/cuña
-
Medidas de bloque/plancha o Kits CNC empacados con plan de anidado
-
Adhesivo preferido (cemento, film térmico, PSA)
-
Necesidades de color/marca y etiquetado
-
Requisitos de ensayos/informes y plazo de entrega
Comparta sus archivos CAD y la lista anterior para recibir una especificación ajustada, notas de mecanizado y una cotización formal.


