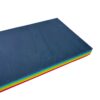
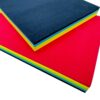
Materiał EVA do frezowania ortez na zamówienie — dane produktu
Opis produktu
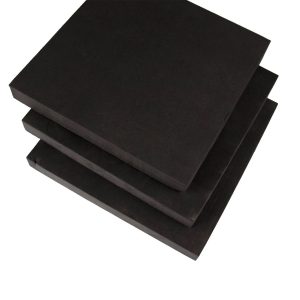
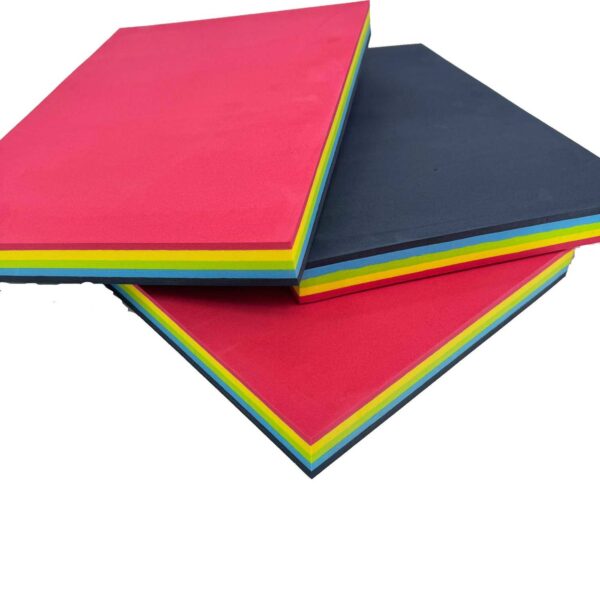
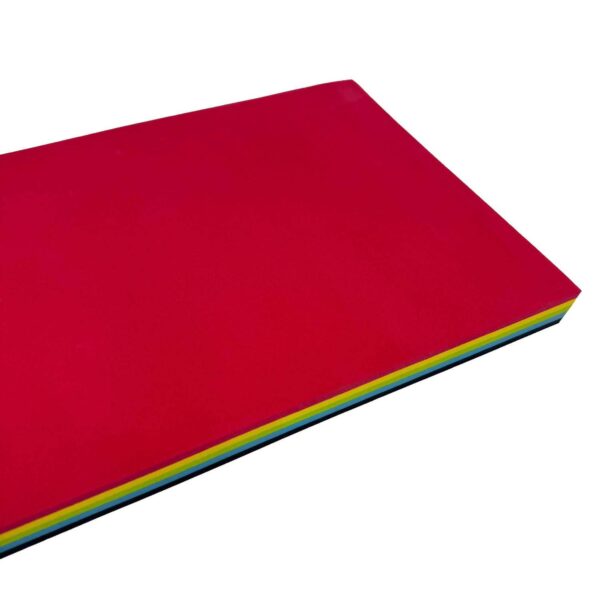
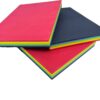
Zamkniętokomórkowa Bloki/arkusze EVA do frezowania do wytwarzania w CAD/CAM indywidualnych ortez, wkładek i wkładów odciążających. Regulowana gęstość i twardość zapewniają właściwe połączenie amortyzacji, podparcia i trwałej sprężystości dla handlu, hotelarstwa, klinik i sportu.
Specyfikacja techniczna
-
Materiał: Zamkniętokomórkowa pianka EVA (bez lateksu)
-
Zastosowania: Frezowanie ortez, wkładki, podpiętki/kliny, kliny, podkładki odciążające
-
Gęstość: Na zamówienie (typowo 0,12–0,28 g/cm³)
-
Twardość: 25–80° Shore C (od miękkiego komfortu do twardej kontroli)
-
Grubość: 1–57 mm standardowo; grubsze laminaty na życzenie
-
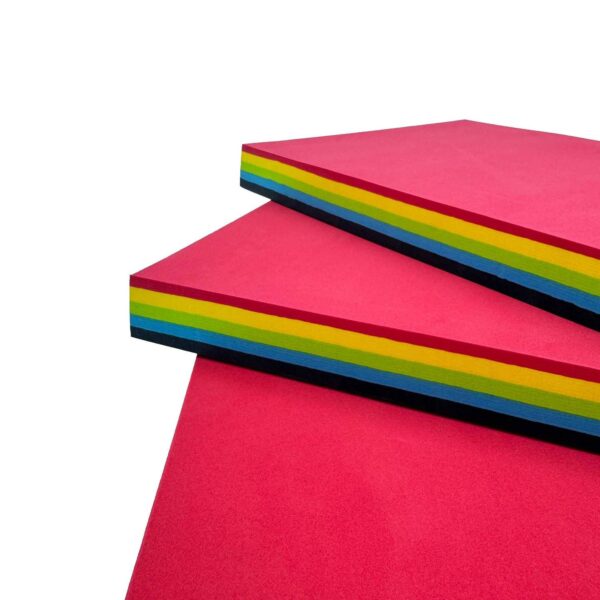
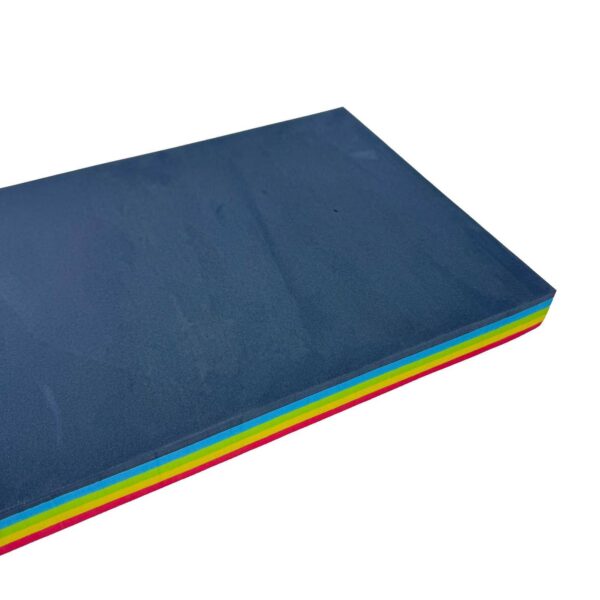
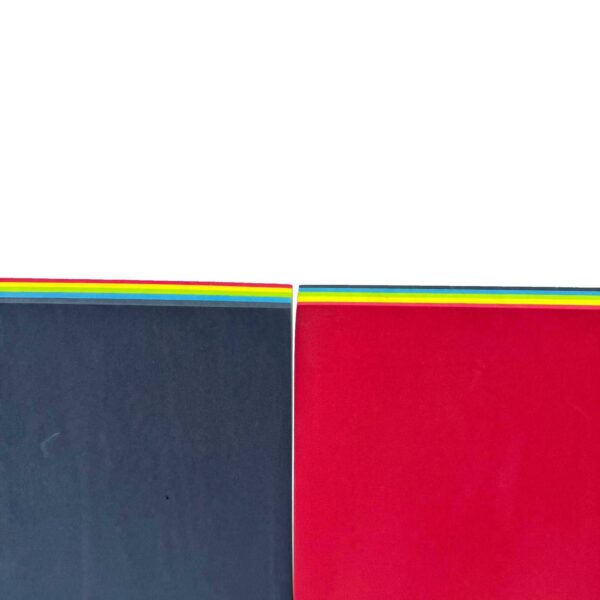
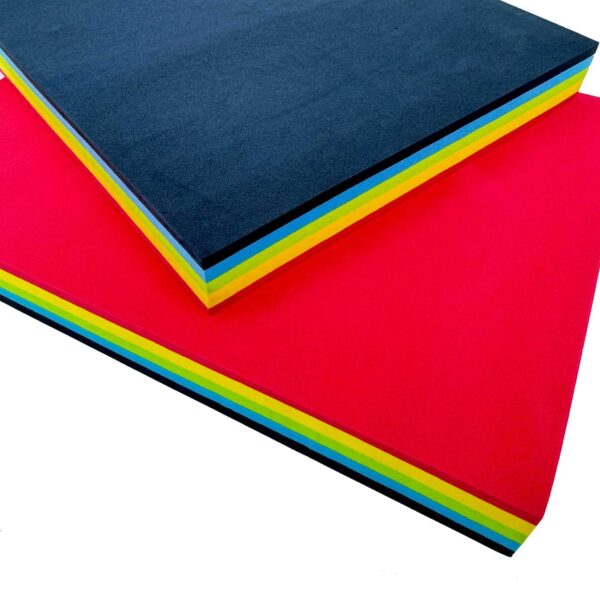
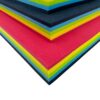
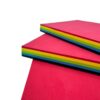
Formaty: Frezowe bloki / arkusze / kształtki; dostępne laminaty o różnej twardości
-
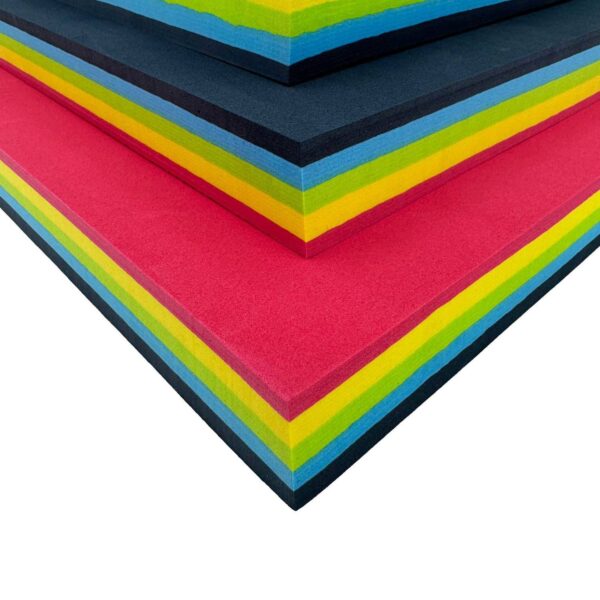
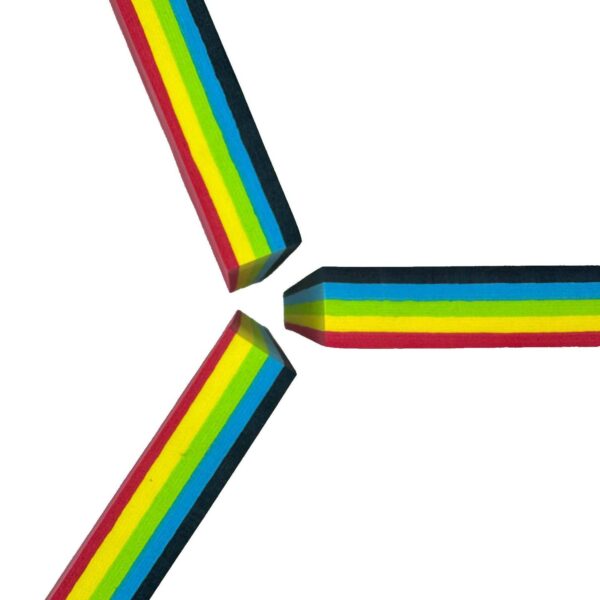
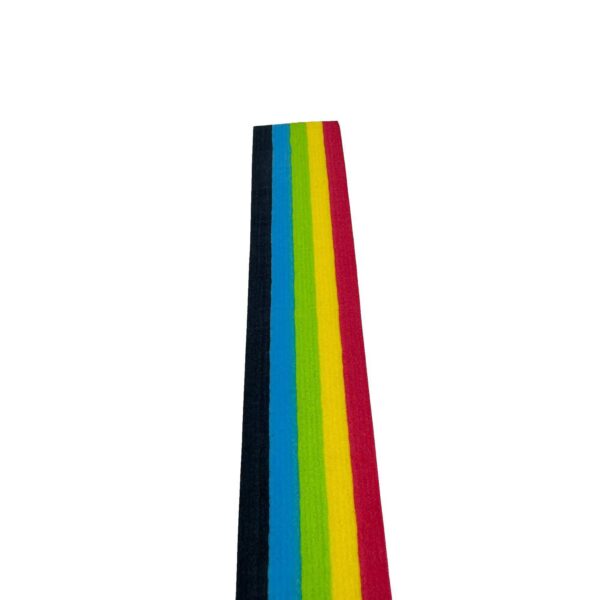
Kolory: Dowolny jednolity kolor lub wg Pantone; opcjonalne oznaczanie twardości kolorem
-
Pochodzenie: CN
-
Cecha: Ortopedyczny arkusz EVA do frezowania CNC
Główne zalety
-
Stabilna obróbka: drobna struktura zamkniętokomórkowa frezuje się czysto, z ostrymi krawędziami i gładką powierzchnią.
-
Komfort + kontrola: szeroki zakres twardości — miękkie warstwy wierzchnie i twarde kliny/stabilizacja pod tyłostopiem i przodostopiem.
-
Lekki i sprężysty: niskie odkształcenie trwałe i niezawodny powrót przy całodziennym noszeniu.
-
Higieniczny i wodoodporny: zamknięte komórki nie chłoną wilgoci; łatwy do czyszczenia i wykończenia.
-
Gotowy do obróbki: dobrze klei się z popularnymi pokryciami (siatka, PU, mikrofibra, korek) i materiałami klinowymi EVA/guma.
Zalecana twardość wg zastosowania
-
Pokrycia / warstwy odciążające: 25–40° Shore C
-
Skorupy ortez / wkładki ogólne: 35–55° Shore C
-
Kliny, podparcia, strefy kontroli ruchu: 50–70° Shore C
-
Wkłady do dużych obciążeń (obuwie robocze/przemysłowe): 60–80° Shore C
Opcje i wykonanie
-
Laminaty o jednej, dwóch lub wielu twardościach (np. miękki wierzch 30C / twarda baza 60C)
-
Prelaminowane pokrycia (siatka, mikrofibra, tkaniny antybakteryjne)
-
Wstępnie klejone arkusze klinowe (EVA, EVA-guma, korek/EVA)
-
Perforowane lub rowkowane warstwy komfortowe; logo wytłaczane lub drukowane oznaczenia
-
Zestawy do CNC z CAD/DXF z lustrzanym odbiciem lewa/prawa i oznaczeniem elementów
Poradnik frezowania CNC (typowe parametry wyjściowe)
-
Narzędzia: frez 1- lub 2-ostrzowy, spiralny w górę lub prosty, Ø 3–6 mm
-
Prędkość wrzeciona: 8000–18 000 obr./min (niższe dla miękkich gatunków)
-
Posuw: 1000–3000 mm/min (dobrać, by uniknąć topienia/strzępienia)
-
Krok boczny: 40–60% średnicy narzędzia w przejściach wykańczających
-
Głębokość przejścia: 3–6 mm (więcej dla twardszych gatunków)
-
Wskazówki: ostre narzędzia, odciąg pyłu i lekki nadmuch poprawiają jakość krawędzi. Unikaj postoju narzędzia, by nie powstały ślady przegrzania.
Klejenie i wykończenie
-
Przygotowanie powierzchni: lekkie szlifowanie lub zmatowienie; przetrzeć alkoholem izopropylowym.
-
Kleje: Kleje PU/kontaktowe, reaktywny hot-melt, folie termoaktywne lub PSA wg specyfikacji.
-
Laminowanie: Nagrzewanie i prasowanie wg zaleceń dostawcy pokrycia; unikać przypalenia.
-
Krawędzie: szlifować z zaokrągleniem; wykończyć drobnym ziarnem dla gładkiego obrysu.
Jakość i metody badań (na życzenie)
-
Twardość: ASTM D2240 (Shore C)
-
Odkształcenie trwałe po ściskaniu: ISO 815
-
Ścieranie/zużycie (odsłonięte spody): ISO 4649 / DIN 53516
-
Rozciąganie/rozdzieranie (pianka): ASTM D3574 / D624 (jeśli dotyczy)
-
Chemikalia: Dostępne receptury zgodne z RoHS/REACH
Pielęgnacja i przechowywanie
Przechowywać na płasko, w suchym miejscu, z dala od bezpośredniego UV. Do użycia trzymać w oryginalnym opakowaniu, by nie zbierać kurzu. Gotowe wyroby myć łagodnym mydłem i wodą; unikać silnych rozpuszczalników/wybielaczy.
Najczęściej zadawane pytania
-
Czas realizacji: Standardowe arkusze/bloki wysyłamy w ok. 25 dni. Dolicz +1–2 tygodnie na PSA, laminowanie na gorąco, konstrukcje wielotwardościowe lub wycięte zestawy.
-
Próbki: Tak — zestawy próbek obejmują różne gęstości, twardości, grubości i laminaty.
-
Regulacja miękkości/twardości: uzyskiwana recepturą/spienieniem; podaj docelową Shore C i gęstość.
-
Recykling: EVA nadaje się do recyklingu tam, gdzie są odpowiednie zakłady; odpady przetwarzamy w zakładzie.
-
Z CAD: prześlij CAD/DXF i uwagi do rozkroju; po drobnych poprawkach próbki zwykle startują w ciągu dwóch tygodni.
Lista kontrolna zamówienia
-
Typ wyrobu (odciążający, półsztywny, roboczy/ochronny, sportowy)
-
Twardość i gęstość wymagania dla każdej warstwy/strefy
-
Grubość(i) i układ laminatu (jedna, dwie lub wiele twardości)
-
Materiał/kolor pokrycia oraz wymagania dla spodu/klinów
-
Rozmiary bloków/arkuszy lub Zestawy do CNC z planem rozkroju
-
Preferowany klej (klej, folia termiczna, PSA)
-
Wymagania dotyczące koloru/brandingu i oznaczeń
-
Wymagania dotyczące badań/raportów i termin dostawy
Prześlij pliki CAD i powyższą listę, aby otrzymać dopasowaną specyfikację, wskazówki obróbki i formalną wycenę.